Le laser sur vos moules industriels
Nettoyage de moules industriels au laser : moins d'arrêts car sans démontage !
Un moule encrassé ne prévient pas : il se manifeste par des pièces moins brillantes, des bavures, des remplissages incomplets ou des taux de rebut qui grimpent sans raison apparente. Et chaque nettoyage classique coûte cher en temps — refroidissement, démontage, transport, remontage, remise en température.
Le nettoyage laser répond à ces deux problèmes à la fois : il remet l'empreinte à l'état propre sans l'user, et il s'intègre dans la maintenance courante avec un temps d'immobilisation réduit.
Voici comment il fonctionne, ce qu'il apporte concrètement à un atelier de production, et comment l'organiser.
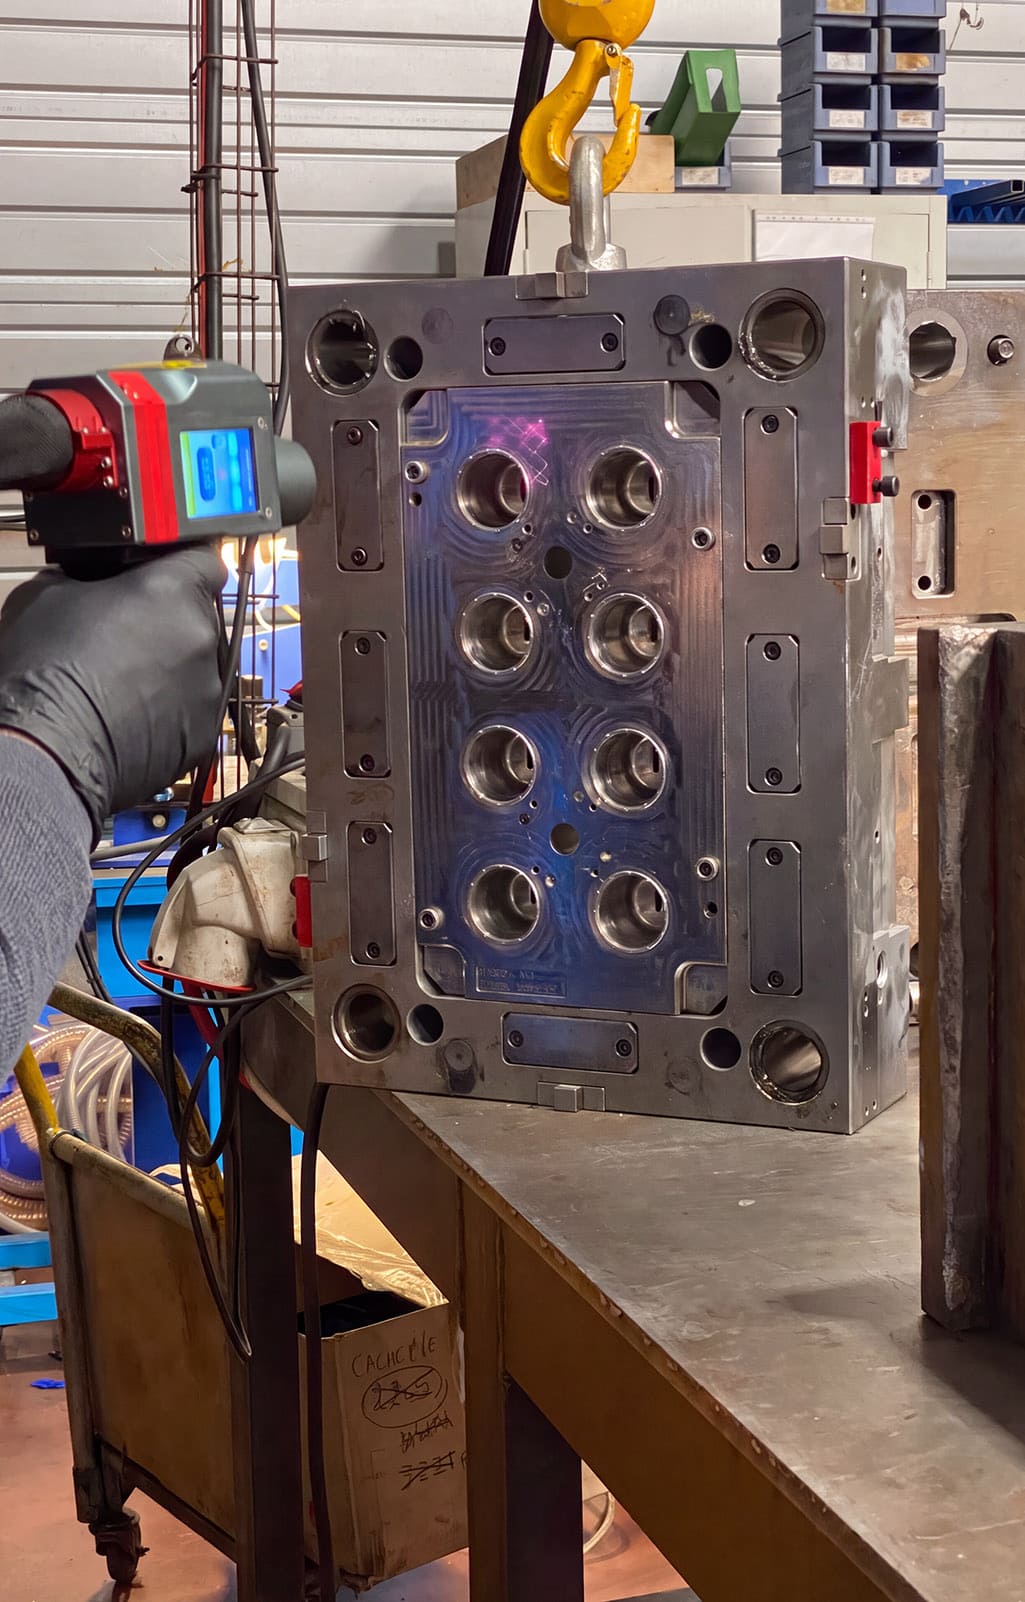
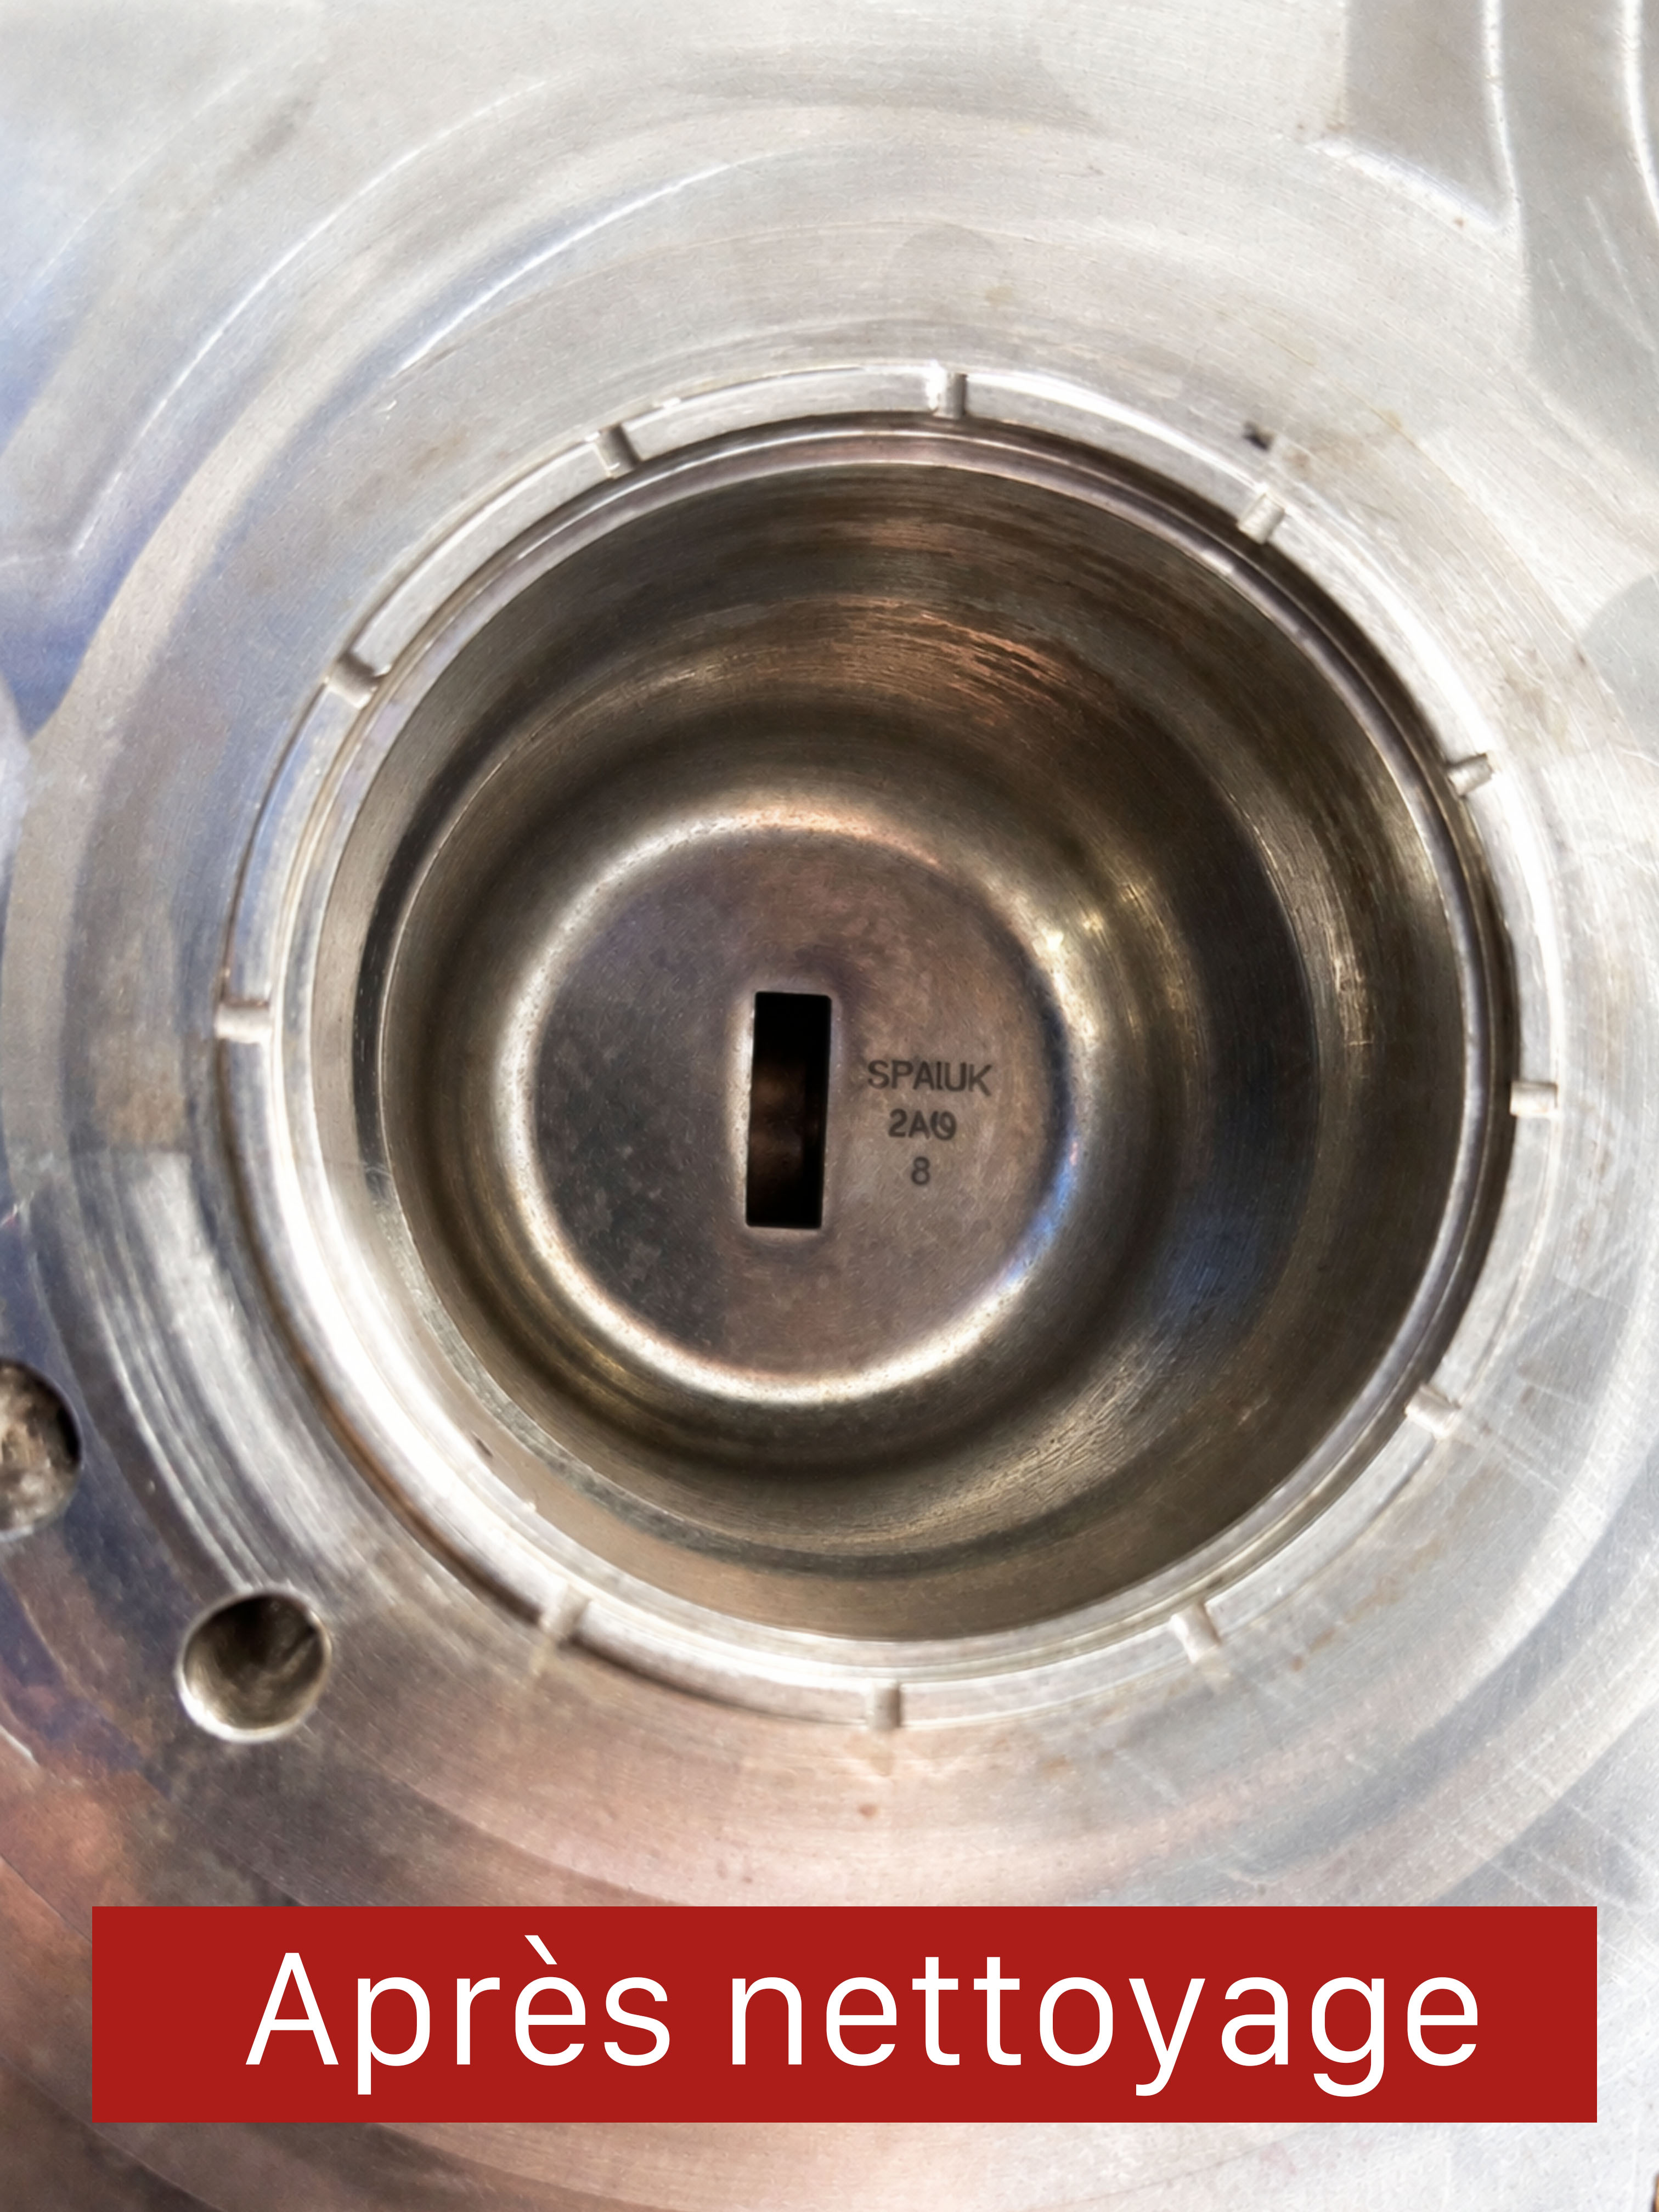
Exemple d'intervention
Le principe en quelques lignes
Un faisceau laser pulsé balaie la surface du moule, ligne après ligne, à une vitesse et une fréquence réglées selon la nature de la salissure. Chaque impulsion ne dure que quelques nanosecondes, mais concentre une énergie très élevée sur une surface minuscule. Cette énergie est absorbée par la couche de salissure — démoulant, résidus de matière, film de vulcanisation, oxydes, calamine — qui chauffe brutalement, se fragmente et se volatilise. On parle d'ablation : la couche indésirable est détachée du support sans qu'aucun outil ne touche la surface.
Le métal du moule, lui, réagit différemment. Avec des réglages adaptés, il réfléchit l'essentiel de l'énergie reçue et reste en dessous de son seuil d'ablation : il n'est ni rayé, ni poncé, ni attaqué chimiquement. C'est cette sélectivité qui permet de retirer la salissure couche par couche et de s'arrêter au contact du métal sain. Les impulsions étant très brèves, la chaleur n'a pas le temps de se diffuser dans la masse de l'outillage : pas de déformation, ni de modification de la dureté ou du traitement thermique de l'acier.
Le réglage fait toute la différence. Puissance, fréquence des impulsions, vitesse de balayage et taux de recouvrement sont ajustés selon le dépôt et le matériau du moule (acier trempé, inox, aluminium, alliages de cuivre).
Le résultat : une empreinte propre, aux cotes et à l'état de surface d'origine, sans consommable à ajouter ni déchet secondaire à évacuer. Le moule peut être remis en production immédiatement, sans rinçage ni séchage.
Laser, glace carbonique, sablage, chimie : quelle méthode choisir ?
Le sablage et le microbillage sont économiques et efficaces sur des dépôts épais, mais ils retirent un peu de métal à chaque passage. Sur un moule nettoyé régulièrement pendant des années, cette usure cumulative finit par émousser les arêtes, adoucir les textures et faire dériver les cotes. Ils imposent aussi le démontage du moule et laissent parfois des grains dans les évents ou les logements d'éjecteurs.
Le nettoyage chimique (solvants, bains décapants) n'use pas l'empreinte de façon mécanique, mais il peut attaquer certains métaux ou revêtements, oblige à rincer soigneusement et génère des effluents à traiter. Les contraintes réglementaires sur le stockage des produits et l'exposition des opérateurs rendent cette solution de plus en plus lourde à gérer.
Les ultrasons donnent de bons résultats sur les petites pièces et les inserts, sans abrasion, mais ils exigent un démontage complet et un bain adapté à la taille de l'outillage, ce qui les rend peu pratiques pour les moules de grandes dimensions.
La glace carbonique (cryogénie) partage plusieurs atouts du laser : peu ou pas d'abrasion et un nettoyage souvent possible à chaud. En revanche, elle est très bruyante, projette les salissures dans l'environnement de travail et demande un approvisionnement régulier en glace, qui se conserve mal. Elle reste intéressante pour dégrossir de grandes surfaces peu détaillées.
Le laser se distingue par sa précision sur les zones fines, sa reproductibilité (les réglages sont enregistrés et réutilisés d'une intervention à l'autre), l'absence totale de consommables et un fonctionnement peu bruyant.
C'est la méthode la plus adaptée aux empreintes texturées, polies ou gravées, et aux ateliers qui veulent un nettoyage régulier sans dégrader l'outillage.
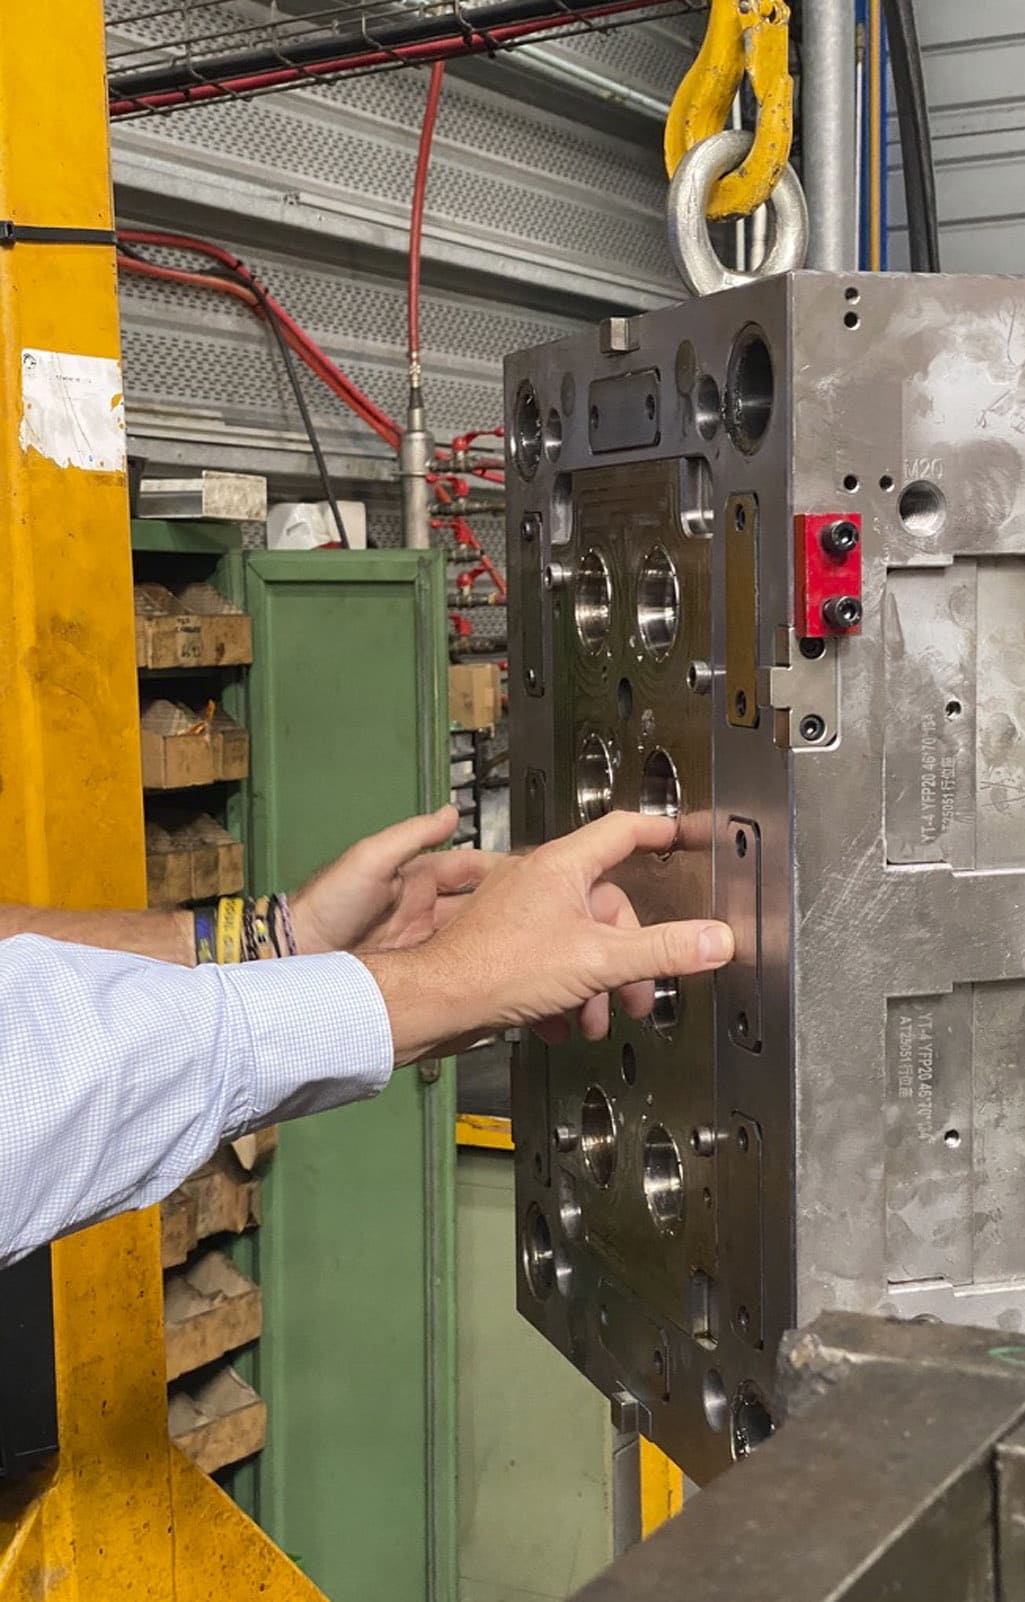
Avantages du laser
Les avantages concrets pour votre production
Nettoyage possible moule chaud, parfois directement en presse. C'est l'avantage le plus sous-estimé. Selon la configuration de la machine et l'accès à l'empreinte, le laser peut intervenir sans attendre le refroidissement complet de l'outillage. On évite ainsi le cycle refroidissement / remise en température, qui représente souvent l'essentiel du temps perdu lors d'un nettoyage.
Zéro usure de l'empreinte. Aucun contact mécanique : les arêtes restent vives, les gravures nettes, les grainages et polis miroir intacts, même après des dizaines de nettoyages. La durée de vie de l'outillage s'en trouve allongée.
Aucun consommable, aucun déchet secondaire. Pas d'abrasif à racheter, de glace carbonique à commander, de bain chimique à renouveler ni de solvant à stocker. Seule la salissure retirée est aspirée et filtrée.
Pas de résidu dans l'empreinte. Contrairement au sablage (grains logés dans les évents ou les éjecteurs) ou à la chimie (rinçage indispensable), le moule est prêt à produire immédiatement après le passage du laser.
Accès aux zones critiques. Évents de dégazage, nervures profondes, contre-dépouilles, logements d'éjecteurs : le faisceau atteint des zones où une brosse ou un chiffon ne passent pas, et ce sont justement celles qui provoquent les défauts.
Un procédé répétable et traçable. Les paramètres (puissance, fréquence, vitesse, recouvrement) sont enregistrés. Le même moule est nettoyé de la même façon à chaque intervention, un argument de poids pour les ateliers sous référentiel qualité (ISO 9001, IATF 16949).
Un geste plus sain pour les opérateurs. Fini les solvants agressifs, les brosses métalliques et les positions pénibles pour frotter une empreinte. Le travail se fait à distance de la surface, avec les protections adaptées au laser.
Organiser un plan d'entretien laser de vos moules
Le laser prend toute sa valeur lorsqu'il passe d'une intervention « pompier » à une maintenance planifiée.
1. Diagnostic de départ. Identification des moules, des matières transformées, des dépôts présents et des zones sensibles (polis, textures, revêtements). C'est aussi le moment de repérer les moules les plus critiques pour la production.
2. Essai sur zone témoin. Les réglages sont validés sur une zone peu visible avant de traiter l'ensemble de l'empreinte.
3. Nettoyage complet et contrôle. Traitement empreinte par empreinte, contrôle visuel, et si besoin contrôle dimensionnel. Un rapport d'intervention avec les paramètres utilisés est remis pour votre traçabilité qualité.
4. Fréquence adaptée. La cadence de nettoyage est calée sur le nombre de cycles, la matière (les matières chargées ou additivées encrassent plus vite) et l'historique des défauts. Un moule nettoyé régulièrement se nettoie plus vite, car les dépôts n'ont pas le temps de s'incruster.
5. Intervention sur site ou en atelier. Selon la taille et la configuration de vos outillages, l'intervention peut se faire directement dans votre usine, ce qui évite transport et manutention. Innovaclean Laser intervient notamment dans le Nord et l'Hérault. [Contactez notre équipe] pour définir la formule adaptée à votre parc de moules.
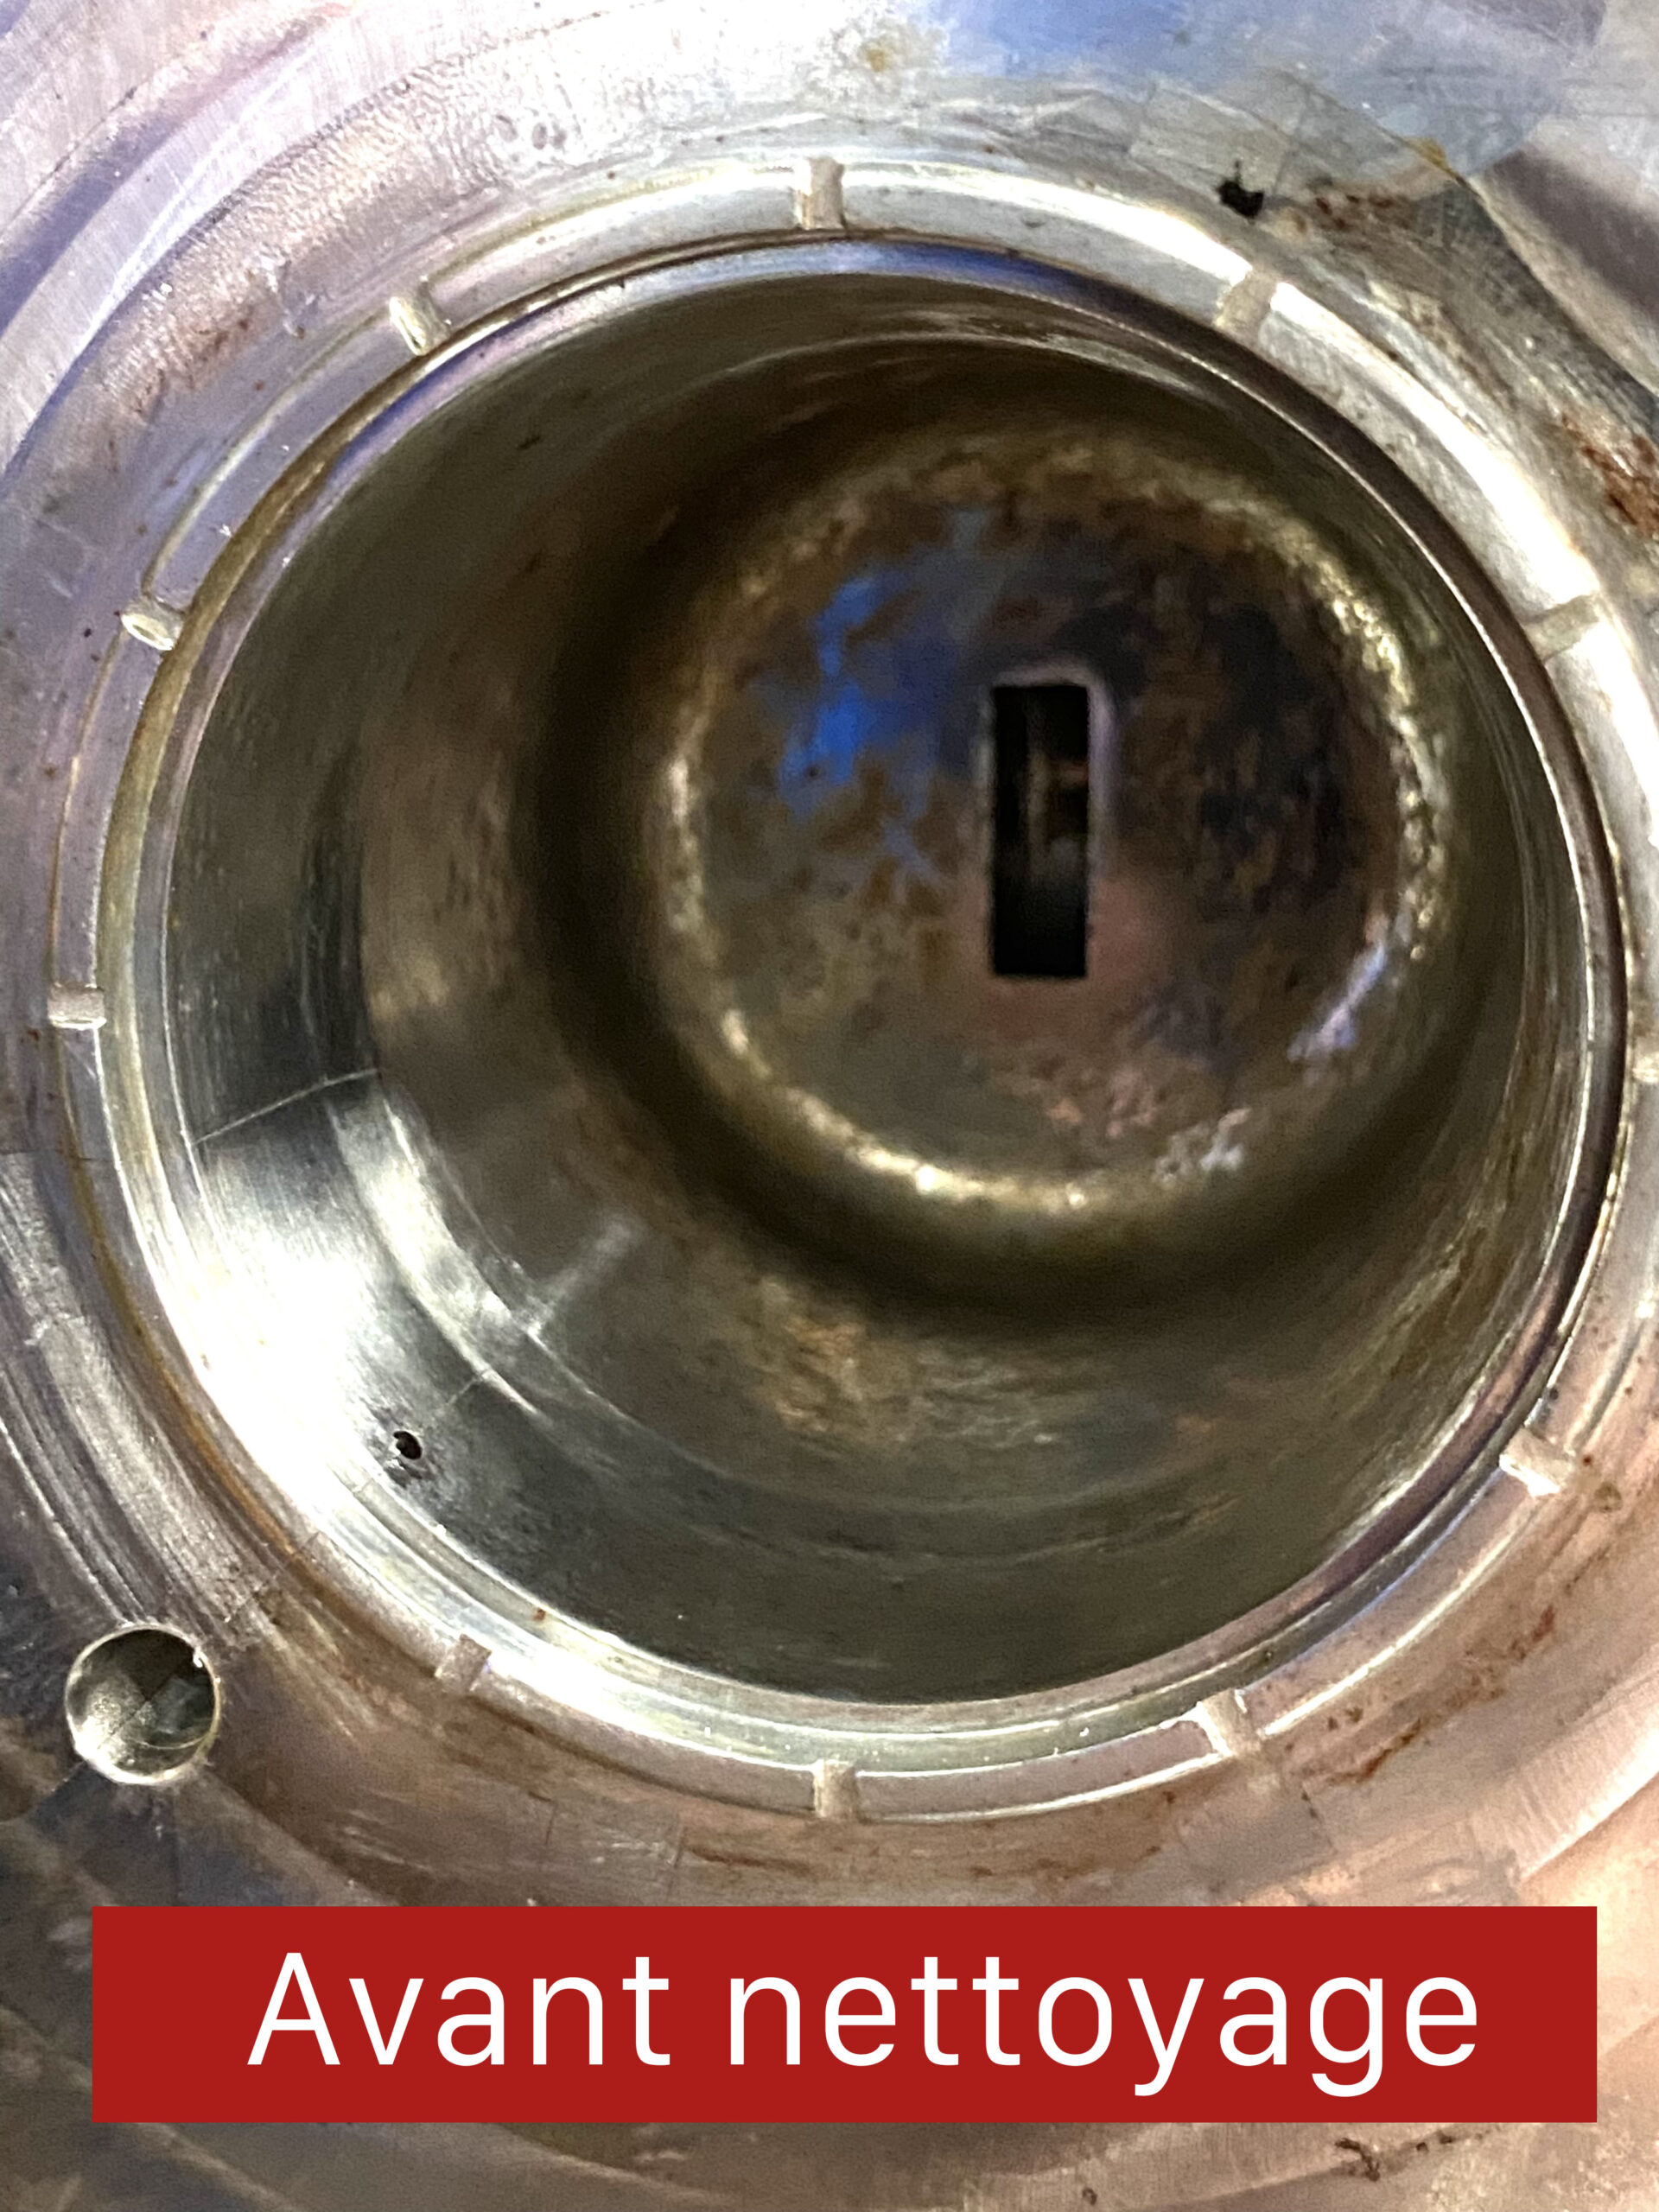
Sécurité et environnement : ce qu'il faut savoir
Les lasers de nettoyage industriels sont des appareils de classe 4 : ils nécessitent une zone d'intervention balisée, des lunettes de protection adaptées à la longueur d'onde et un opérateur formé. Les particules et fumées issues des dépôts sont captées par une aspiration filtrée, ce qui limite l'exposition des équipes et la dispersion dans l'atelier.
Sur le plan environnemental, l'absence de solvants et d'abrasifs réduit à la fois les déchets dangereux et les coûts de traitement associés — un atout pour les entreprises engagées dans une démarche ISO 14001 ou RSE.
Voir notre article sur la sécurité d'un chantier.
Et côté retour sur investissement de la méthode ?
Le coût d'un nettoyage laser dépend de la surface à traiter, de la complexité de l'empreinte, de l'épaisseur des dépôts et du lieu d'intervention. Mais le vrai calcul se fait sur le coût global : heures de presse récupérées, rebuts évités, consommables supprimés et durée de vie de l'outillage prolongée. Sur un moule qui immobilise une presse de production, quelques heures d'arrêt en moins suffisent souvent à justifier la méthode.
FAQ
Questions fréquentes
Peut-on nettoyer un moule au laser sans le sortir de la presse ?
Souvent, oui, et c'est bien l'interêt du laser !
Si l'empreinte est accessible une fois le moule ouvert, le nettoyage peut se faire en place, et dans certains cas moule encore chaud. Cela évite le démontage, le transport et la remise en température.
Le nettoyage laser est-il adapté aux moules en aluminium ?
Oui. Les réglages sont simplement adaptés à ce métal plus tendre et plus sensible à la chaleur. Un essai préalable sur zone témoin permet de valider les paramètres.
Combien de temps dure un nettoyage laser de moule ?
Cela dépend de la surface, de la complexité de l'empreinte et de l'épaisseur des dépôts. Un moule entretenu régulièrement se nettoie beaucoup plus vite qu'un moule fortement encrassé.
Quelle différence entre nettoyage laser et nettoyage à la glace carbonique ?
Les deux sont sans abrasion et peuvent souvent se faire à chaud. Le laser est plus précis sur les détails fins, silencieux, sans consommable et sans projection de salissures ; la glace carbonique demande un approvisionnement régulier et génère beaucoup de bruit.
Le laser enlève-t-il la rouille sur un moule stocké ?
Oui. Il retire l'oxydation de surface d'un moule stocké avant sa remise en production. En revanche, il ne compense pas une piqûre de corrosion profonde, qui relève d'une réparation.
Le nettoyage laser est-il compatible avec une démarche environnementale ?
Oui : pas de solvant, pas d'abrasif, pas d'effluent liquide. Seules les salissures retirées sont captées par l'aspiration filtrée.
Voir notre article sur le décapage laser et l'écologie.
Peut-on intervenir de nuit ?
Oui : nous pouvons sans problème intervenir de nuit afin d'optimiser si besoin le temps de coupure de votre chaine.
”